Artykuł sponsorowany
Jak dobrać kamerę, oświetlenie i algorytm do inspekcji jakości na linii
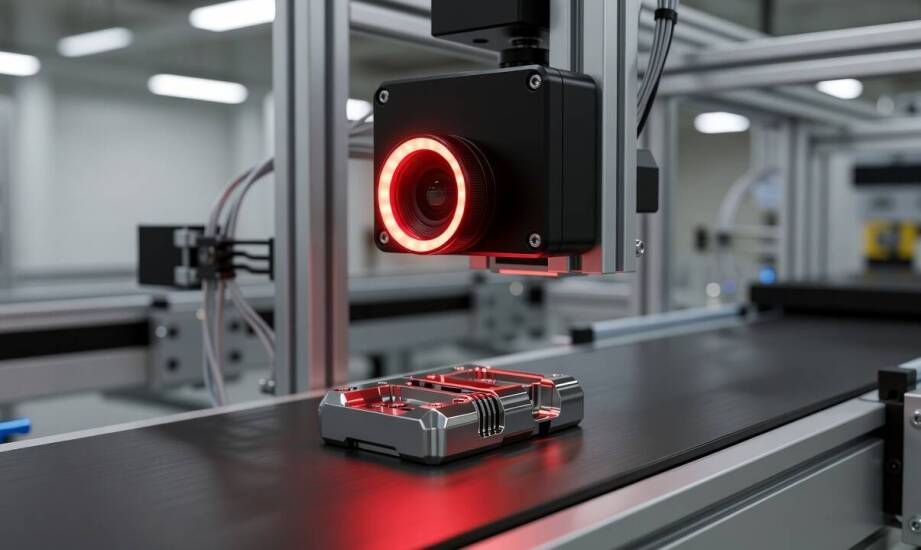
Na liniach produkcyjnych pracujących z dużymi prędkościami pełna kontrola ręczna staje się barierą dla wydajności całego zakładu. Problem ten dotyka szczególnie zakłady montażowe, gdzie czas pojedynczego cyklu bywa ekstremalnie krótki. Według analiz branżowych, takich jak dane switchon.io, przy tempie przekraczającym 60 sztuk na minutę manualna inspekcja jest fizycznie niemożliwa do utrzymania na stałym poziomie. Operatorzy odczuwają zmęczenie wzroku zazwyczaj już po pierwszej godzinie pracy, co prowadzi do spadku dokładności oceny o 20–30 procent. Zmienna geometria detali, zróżnicowanie kolorystyczne i krótkie serie produkcyjne dodatkowo utrudniają zachowanie powtarzalności. Automatyzacja tego newralgicznego etapu wymaga jednak rzetelnego przygotowania przed zakupem pierwszego obiektywu.
Parametry wyrobu i dobór optyki kamery
Przed wyborem sprzętu inżynierowie muszą precyzyjnie opisać gabaryt detalu, jego początkowy kontrast względem tła, dopuszczalną tolerancję wymiarową oraz prędkość ruchu na transporterze. Każda z tych zmiennych bezpośrednio wpływa na architekturę układu pomiarowego. Gabaryt fizyczny przedmiotu określa wymagane pole widzenia obiektywu, natomiast tolerancja wady definiuje minimalną rozdzielczość matrycy niezbędną do jej prawidłowego wychwycenia. Prędkość ruchu taśmy narzuca z kolei maksymalny czas ekspozycji, który zapobiega rozmyciu obrazu pędzącego obiektu i powstawaniu szumów.
Gdy układ transportowy narzuca skrajnie krótki czas na akwizycję obrazu, priorytetem staje się ścisła sprzętowa synchronizacja wyzwalania kamery z enkoderem podłączonym do osi napędowej. Krótsza ekspozycja wymusza automatycznie zastosowanie proporcjonalnie mocniejszego źródła światła, aby matryca zarejestrowała odpowiednią ilość fotonów. Rozdzielczość kamery musi bezwzględnie odpowiadać najmniejszemu defektowi zdefiniowanemu w specyfikacji jakościowej. Pole widzenia projektuje się z odpowiednim zapasem, aby obejmowało cały obszar inspekcji bez utraty ostrości i geometrii na brzegach kadru, gdzie szkła sferyczne wykazują największe zniekształcenia optyczne.
Oświetlenie inspekcyjne i algorytmy analizy
Właściwe źródło światła buduje wysoki kontrast na długo przed uruchomieniem jakichkolwiek procedur oprogramowania. Inspekowanie powierzchni błyszczących lub metalicznych wymaga zastosowania oświetlenia rozproszonego typu kopułkowego bądź koaksjalnego, co skutecznie eliminuje niepożądane refleksy lustrzane fałszujące wynik. Detale matowe i posiadające mikroskopijne zarysowania potrzebują światła kierunkowego padającego pod małym kątem, które mocno podkreśla teksturę oraz wszelkie ubytki krawędzi. Obiekty przezroczyste, takie jak szklane fiolki czy puste blistry, bada się zazwyczaj z użyciem jednolitego podświetlenia tylnego, tworzącego bardzo wyraźną sylwetkę konturową.
Wybór optymalnej metody matematycznej analizy obrazu zależy bezpośrednio od charakteru i powtarzalności szukanych wad. Proste reguły progowe wystarczają w zupełności przy stałych, przewidywalnych defektach charakteryzujących się wysokim kontrastem względem jednorodnego tła. Klasyfikacja wzorców radzi sobie z powtarzalnymi, precyzyjnie zdefiniowanymi odchyleniami od idealnej geometrii wyrobu. Uczenie maszynowe i sztuczne sieci neuronowe wchodzą do gry przy anomaliach organicznych, zmiennych i trudnych do opisania sztywnymi równaniami. Wdrażając systemy wizyjne w kontroli jakości, specjaliści z firmy ILC Automation dobierają architekturę programową bezpośrednio do specyfiki danego zakładu, analizując typowe dla niego odrzuty poprodukcyjne.
Skuteczne uruchomienie zaawansowanej technologii inspekcyjnej to proces wykraczający daleko poza prosty dobór pojedynczych urządzeń z katalogu. Stabilność całego rozwiązania opiera się na bezbłędnej integracji oprogramowania ze sterownikiem logicznym maszyny oraz mechaniką pneumatycznego odrzutu wadliwych elementów. Złożenie optyki, światła i algorytmów w jedną całość wymaga rygorystycznej weryfikacji na rzeczywistej partii produkcyjnej. Testy wykorzystujące szerokie spektrum sztuk wzorcowych i celowo uszkodzonych ujawniają faktyczne możliwości hardware'u.
Praktyka inżynierska na halach fabrycznych udowadnia, że początkowe założenia kalibracyjne rzadko okazują się ostatecznymi. Analiza zebranego materiału zdjęciowego najczęściej wymusza korektę kąta padania światła lub precyzyjne dostrajanie wag w algorytmach decyzyjnych. Dopiero wielokrotne iteracje sprawdzające pętle kontrolną na zróżnicowanych partiach materiału pozwalają osiągnąć zadaną niezawodność. Ostatecznym miernikiem działania staje się wyeliminowanie fałszywych alarmów przy jednoczesnym zatrzymaniu wszystkich realnie wadliwych wyrobów przed wysyłką do klienta końcowego.
Kategorie artykułów
Polecane artykuły

Jak produkcja i kontrola jakości przekładają się na powtarzalność systemów elewacyjnych i hydroizolacji

Jak zielone ściany wpływają na efektywność energetyczną budynków?

Przewaga mebli na wymiar nad gotowymi rozwiązaniami
