Artykuł sponsorowany
Dlaczego elastyczność systemu decyduje o opłacalności automatyzacji przy zmiennych seriach
Zmienne serie produkcyjne oraz częste rotacje asortymentu stały się dzisiaj powszechną praktyką w przemyśle. Zakłady z sektora motoryzacyjnego, spożywczego czy farmaceutycznego odchodzą od utrzymywania jednej niezmiennej linii przez dekady. Wybór odpowiedniego systemu sterowania procesami musi w tych warunkach uwzględniać nie tylko skalę samej fabryki, ale przede wszystkim przewidywany profil zmian produktu.
Różnice między automatyzacją stałą a elastyczną
Automatyzacja stała, potocznie określana jako sztywna, opiera się na mechanicznej konfiguracji sprzętu zaprojektowanej pod konkretny detal. Sekwencja operacji zostaje na stałe zakodowana w fizycznej budowie maszyny. Konstruktorzy wykorzystują do tego celu profile krzywkowe, specjalistyczne przekładnie lub sztywne obwody przekaźnikowe. Wymiana całego oprzyrządowania przy zmianie formatu zajmuje wiele dni. Z tego powodu rozwiązanie to wykazuje opłacalność wyłącznie przy masowej skali. Sprawdza się na liniach wypuszczających setki tysięcy sztuk jednego wyrobu, gdzie sprzęt pracuje bez przerwy nad tym samym zadaniem.
Automatyzacja programowalna stawia z kolei na sterowniki PLC oraz numeryczne układy CNC. Modyfikacja sekwencji ruchów odbywa się poprzez wgranie nowego kodu. Przeprogramowanie ułatwia wypuszczanie średnich serii różnorodnych detali. Czas przezbrojenia mierzy się tutaj zazwyczaj w godzinach. Sama zmiana oprogramowania jednak nie wystarcza do wznowienia pracy. Operator musi dodatkowo zdemontować fizyczne uchwyty, wymienić głowice i przeprowadzić mechaniczną kalibrację pod nowe gabaryty materiału.
Automatyzacja elastyczna idzie o krok dalej, skracając czas rekonfiguracji do kilkunastu minut. Adaptacja do nowego wyrobu odbywa się niemal w całości w warstwie cyfrowej. Elastyczne gniazda produkcyjne same dostosowują parametry pracy do zmiennych zleceń. Koncepcja ta idealnie odpowiada na potrzeby fabryk wytwarzających bardzo krótkie partie mieszane. Sprawdza się wszędzie tam, gdzie całkowita liczba wariantów asortymentowych stale rośnie, a zapotrzebowanie rynkowe trudno prognozować w dłuższym horyzoncie.
Wybór maszyny a czas przezbrojenia i powtarzalność
Wybór konkretnego modelu sterowania mocno rzutuje na wskaźniki utrzymania ruchu. Sztywne linie gwarantują maksymalną powtarzalność przy ciągłym procesie wytwarzania. Próba wprowadzenia nawet drobnej modyfikacji produktu wymusza jednak długi przestój i ogromne koszty rekonfiguracji mechanicznej. Modele programowalne poprawiają wszechstronność parku maszynowego, ale godziny poświęcane na ręczne przezbrajanie obniżają ogólną dostępność sprzętu. Zwiększa to jednostkowy koszt wytworzenia każdego elementu.
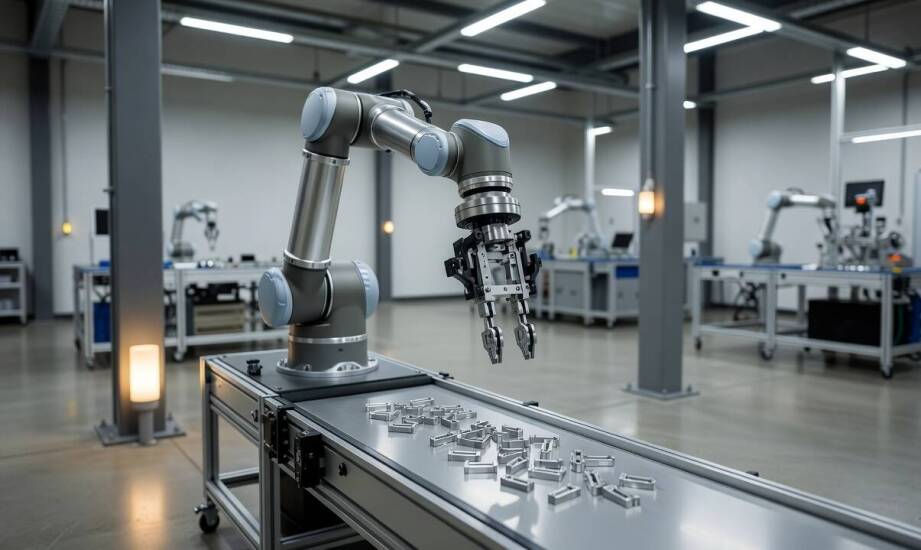
Sytuacja ulega odwróceniu przy zastosowaniu układów wysoce adaptacyjnych. Zaawansowane algorytmy utrzymują wysoką precyzję detali przy częstych rotacjach asortymentu. Integracja z kamerami optycznymi pozwala korygować pozycjonowanie elementów w ułamku sekundy. Systemy wizyjne pełnią funkcję cyfrowych zmysłów układu. Zamiast projektować fizyczne prowadnice dla każdego formatu opakowania, wystarczy zaktualizować bazę referencyjną w pamięci urządzenia.
W branżach przetwórczych czy farmaceutycznych takie podejście staje się głównym czynnikiem budującym przewagę rynkową. Dobrze zaplanowana automatyzacja produkcji przemysłowej zapobiega przestojom wynikającym z długiego oczekiwania na wymianę matryc. Roboty samodzielnie chwytają elementy podawane w losowych pozycjach na taśmie. Weryfikują one wymiary i sprawdzają kompletność partii bez konieczności używania sztywnych szablonów. Szybkie przezbrajanie cyfrowe podnosi odporność firmy na gwałtowne zmiany wielkości zamówień.
Budowa elastycznych stacji roboczych wymaga specyficznego podejścia inżynieryjnego. Projekty realizowane przez spółkę ILC Automation ukierunkowane są na konstruowanie układów, które radzą sobie z szerokim przekrojem detali w zakładach motoryzacyjnych i spożywczych. Wdrożenie zrobotyzowanych ram ułatwia przełączanie cyklu produkcyjnego między wyrobami o innej specyfikacji geometrycznej. Przemyślana architektura maszyny ogranicza do absolutnego minimum ręczną ingerencję w napędy.
Ostateczny kształt parku maszynowego zawsze wynika z rzetelnej analizy profilu zmian asortymentowych. Kluczowa okazuje się przewidywana częstotliwość rotacji, typowa wielkość pojedynczej partii oraz dopuszczalny margines czasowy na przezbrojenie. Rozmiar samego zakładu ma znaczenie drugorzędne. Fabryki o zmiennym asortymencie zabezpieczają rentowność, inwestując w elastyczność. Rozwiązania adaptacyjne pozwalają im płynnie łączyć surowe normy jakościowe z szybką odpowiedzią na spływające zlecenia.
Kategorie artykułów
Polecane artykuły
Jak produkcja i kontrola jakości przekładają się na powtarzalność systemów elewacyjnych i hydroizolacji
Jak zielone ściany wpływają na efektywność energetyczną budynków?
Przewaga mebli na wymiar nad gotowymi rozwiązaniami
