Artykuł sponsorowany
Co naprawdę zmienia ciśnienie i temperatura w kabinowym myciu części metalowych
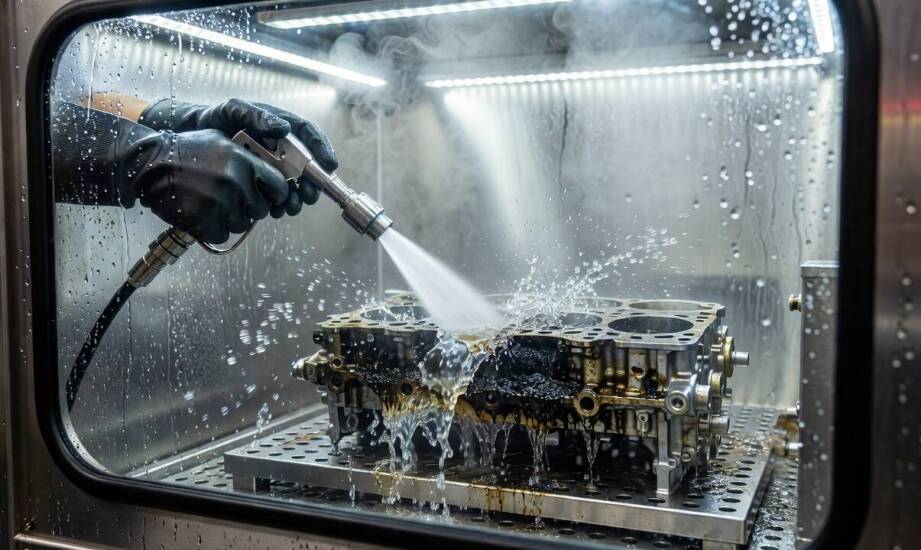
W warsztacie regeneracyjnym typowe zabrudzenia na detalach metalowych po obróbce skrawaniem obejmują gęste oleje, utrwalony nagar oraz drobne osady poprodukcyjne. Precyzyjne mycie usuwa te zanieczyszczenia z bloków silników, skrzyń biegów czy obudów podzespołów hydraulicznych. Odpowiednie oczyszczenie powierzchni stanowi warunek konieczny przed przystąpieniem do dalszej obróbki mechanicznej, kontroli jakości lub finalnego montażu maszyny. Zamknięte systemy czyszczące pozwalają na szybkie przywrócenie pełnej sprawności częściom używanym, gwarantując im dłuższą żywotność po naprawie. Cały ten proces opiera się na ścisłym połączeniu działania siły mechanicznej strumienia, odpowiedniej chemii oraz optymalnych warunków termicznych.
Jak zamknięta kabina i strumień docierają do zakamarków
Skierowany strumień roboczy z dyszy o regulowanym kącie natrysku penetruje wąskie kanały i trudno dostępne wgłębienia konstrukcyjne. Odpowiednio dobrane ciśnienie robocze wystarcza do mechanicznego oderwania uporczywych osadów z powierzchni, jednocześnie zapobiegając uszkodzeniom delikatnych elementów aluminiowych lub cienkich blach stalowych. Zamknięta budowa urządzenia ogranicza rozpryskiwanie medium i umożliwia sprawną recyrkulację płynu myjącego, co bezpośrednio chroni operatora przed wdychaniem szkodliwego aerozolu warsztatowego. Oczyszczony roztwór wraca do układu, dzięki czemu brud nie osadza się ponownie na metalu. Dodatkowo zużycie specjalistycznego środka chemicznego spada poprzez ciągłe filtrowanie cieczy w obiegu.
Wartość ciśnienia uderzeniowego osłabia przyczepność zanieczyszczeń do chropowatej struktury materiału, lecz sama siła mechaniczna nie rozpuszcza grubych warstw zaschniętego smaru. Skuteczność procesu wymaga zastosowania dopasowanego preparatu myjącego oraz zapewnienia odpowiedniego czasu kontaktu chemii z brudem. Zbyt silny natrysk w urządzeniu potrafi doprowadzić do erozji miękkich metali lub wywołać mikrowgniecenia w precyzyjnie obrobionych podzespołach. Z tego powodu parametry tłoczenia zawsze dostosowuje się do twardości konkretnego stopu oraz charakteru odkładającego się osadu.
Temperatura, geometria detalu i rytm pracy
Podwyższenie temperatury płynu roboczego znacząco zmniejsza lepkość przepracowanych olejów i gęstych smarów łożyskowych. Ciepło ułatwia grawitacyjne spływanie zabrudzeń oraz przyspiesza reakcję chemiczną z silnymi detergentami alkalicznymi, które rozkładają łańcuchy węglowodorowe. W zbyt chłodnym środowisku tłuste osady pozostają twarde, a uderzający strumień cieczy jedynie rozmazuje je po metalowej płaszczyźnie zamiast je trwale usunąć. Podgrzewanie medium czyszczącego wyraźnie skraca całkowity cykl mycia części, co przekłada się na wyższą przepustowość całego stanowiska serwisowego.
Dobór parametrów natrysku musi bezwzględnie uwzględniać specyficzną geometrię obrabianego detalu. Złożone kształty z długimi kanałami olejowymi wymagają łagodniejszego obmywania i dłuższej ekspozycji na działanie roztworu myjącego, aby płyn dotarł do każdego zakamarka. Płaskie i łatwo dostępne powierzchnie zewnętrzne dobrze tolerują mocniejszy strumień i znacznie szybszy cykl pracy. Rytm działania zakładu naprawczego także narzuca czas trwania procesu. Przy produkcji seryjnej nowych elementów specjaliści wdrażają zazwyczaj krótsze programy z wysoką temperaturą. Podczas wymagającej regeneracji jednostkowej celowo wydłuża się czas namaczania i kontaktu brudu z aktywnym detergentem.
W typowych zastosowaniach czyszczenia podzespołów motoryzacyjnych odpowiednio dobrana myjka ciśnieniowa kabinowa skutecznie usuwa nawarstwiony nagar z turbosprężarek, zaworów oraz korpusów pomp wtryskowych. Jako wyspecjalizowany dostawca rozwiązań dla przemysłu, Auer Polska dostarcza zaawansowane myjnie automatyczne oraz systemy kabinowe przeznaczone do trudnych zadań obróbczych. Firma zaopatruje zakłady w branżach metalurgicznej, motoryzacyjnej i lotniczej, oferując przy tym weryfikację doboru urządzeń poprzez testy technologiczne w warszawskim centrum demonstracyjnym.
Osiągnięcie pożądanych rezultatów w czyszczeniu metali opiera się na ciągłym kontrolowaniu parametrów fizycznych i chemicznych. Odpowiednie proporcje między siłą natrysku, stopniem podgrzania wody, czasem działania i dobraną chemią decydują o ostatecznej jakości obrabianej powierzchni. Mechaniczne uderzenie strumienia musi ściśle współgrać z warunkami termicznymi, aby efektywnie rozbić zbitą strukturę zanieczyszczeń ropopochodnych. Prawidłowe zbalansowanie tych zmiennych dla danego kształtu przedmiotu minimalizuje ryzyko powstawania defektów. Gwarantuje to bezpieczną i powtarzalną czystość, niezbędną do bezawaryjnej eksploatacji podzespołów w maszynach lub pojazdach.
Kategorie artykułów
Polecane artykuły
Jak produkcja i kontrola jakości przekładają się na powtarzalność systemów elewacyjnych i hydroizolacji
Jak zielone ściany wpływają na efektywność energetyczną budynków?
Przewaga mebli na wymiar nad gotowymi rozwiązaniami
