Artykuł sponsorowany
Co najszybciej zużywa się w maszynie do kartonowania i jak ograniczyć postoje
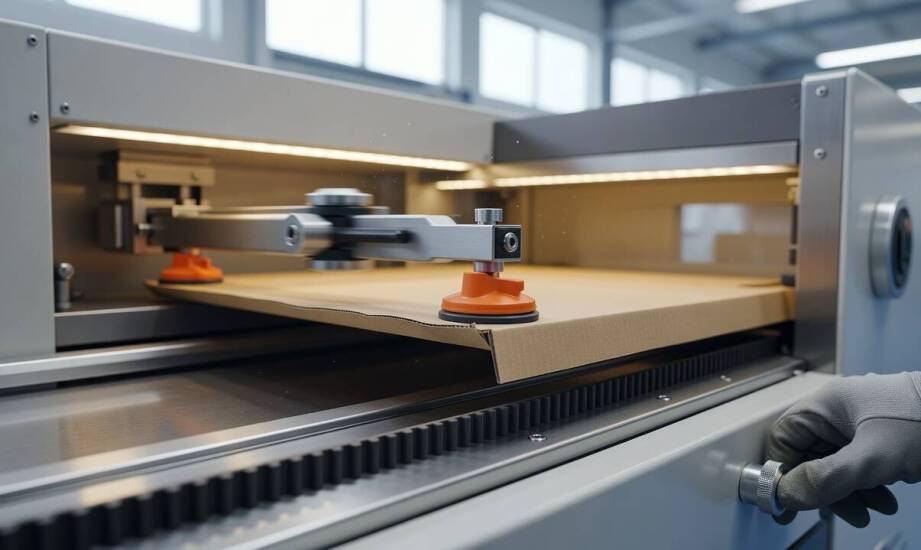
Pierwsze sygnały zużycia podzespołów widać zwykle na długo przed tym, zanim maszyna całkowicie zatrzyma linię pakującą. Operatorzy obsługujący sprzęt zauważają drobne odchylenia w cyklu produkcyjnym, szczególnie po większych zmianach rytmu pracy, wprowadzeniu nowych formatów kartonu lub po kolejnych przezbrojeniach. Uważna obserwacja zachowania mechanizmów daje personelowi technicznemu szansę na wczesną reakcję. Rozpoznanie pierwszych symptomów pozwala zaplanować mikroserwis jeszcze przed momentem, w którym nawarstwiające się błędy pozycjonowania doprowadzą do poważniejszej awarii i zablokowania całej partii towaru.
Codzienna weryfikacja toru jazdy i napędów
Rutynowa inspekcja, jakiej wymagają przemysłowe kartoniarki, obejmuje przede wszystkim prowadnice, główne pasy napędowe, chwytaki, układ magazynu wykrojów oraz wszystkie czujniki pozycjonowania. Prowadnice i stalowe listwy ślizgowe z każdym cyklem zbierają pył papierowy z opakowań oraz drobne resztki kleju. Takie zabrudzenia zwiększają opory tarcia i podnoszą ryzyko zacięć materiału na wczesnym etapie formowania. Pasy napędowe domagają się z kolei stałej kontroli prawidłowego napięcia. Zbyt luźne elementy transmisyjne powodują poślizg, przekoszenia tektury i bardzo niestabilne podawanie surowca do strefy roboczej. Pneumatyczne chwytaki ssące często tracą pierwotną przyczepność wskutek zapylenia lub postępującego twardnienia uszczelek gumowych, skutkując gubieniem wykrojów w locie. Sam magazyn płaskich kartonów wymaga precyzyjnego wyrównania krawędzi, aby ustrzec się błędów ułożenia na samym początku procesu. Z kolei czujniki fotoelektryczne potrzebują regularnego czyszczenia soczewek, ponieważ nawet niewidoczna warstwa kurzu prowadzi do fałszywych odczytów i mnożenia błędów odrzutu sprawnych opakowań.
Fizyczne objawy postępującego zużycia ujawniają się najczęściej pod postacią zacięć mechanicznych, niedomkniętych klap bocznych oraz nierównego tempa całego cyklu. Zacięcia kawałków tektury wynikają przeważnie z nawarstwienia zanieczyszczeń w torze jazdy lub wyeksploatowania gumowych rolek podających. Przekoszone opakowania wskazują bezpośrednio na problemy z regulacją prowadnic albo utratę właściwego naciągu pasów transmisyjnych. Niedomknięcia klap pojawiają się przy zużytych głowicach zamykających lub mocno rozregulowanym systemie dozowania kleju. Nierówne, szarpane tempo pracy sygnalizuje ślizganie się pasów lub widoczne uszkodzenie stalowych łańcuchów napędowych. Wczesne wychwycenie tych wszystkich anomalii pozwala przeprowadzić szybką korektę ustawień przed przymusową przerwą w produkcji.
Planowanie przeglądów i zapas części zamiennych
Wielkoformatowe przeglądy okresowe planuje się zawsze wokół najważniejszych części eksploatacyjnych oraz punktów wymagających precyzyjnej regulacji. Obejmują one mechanizmy naciągu pasów, układ smarowania łańcuchów czy punkty kalibracji czujników wizyjnych. Harmonogram takich inspekcji zależy ściśle od specyfiki konkretnego modelu, zaleceń producenta i dobowego obciążenia danej linii. Cykliczne czynności diagnostyczne zazwyczaj opierają się na weryfikacji luzów łańcuchowych, przedmuchaniu serwomotorów oraz dokładnym wypoziomowaniu mechanizmu pobierającego. W dłuższych, wyznaczonych przez dokumentację odstępach czasu wymienia się elementy ulegające naturalnemu tarciu i przeprowadza ponowną kalibrację sprzętową układów sterowania. Takie elastyczne względem warunków, ale konsekwentne podejście utrzymuje wymaganą stabilność parametrów maszyny i redukuje ryzyko nagłych usterek.
Większość skomplikowanych problemów z formowaniem opakowań wynika z rozjazdu synchronizacji między podawaniem płaskich wykrojów, składaniem bryły przestrzennej i ostatecznym ryglowaniem klap. Kiedy zgranie w czasie między tymi trzema osobnymi etapami ulega nawet minimalnemu zaburzeniu, na linii od razu tworzą się zatory, a z taśmy zjeżdżają uszkodzone mechanicznie pudełka. Główną przyczyną takich desynchronizacji bywa wyciągnięcie się pasów pod wpływem wysokich temperatur, rosnący luz na mocowaniach prowadnic albo opóźnienia w zadziałaniu elektrozaworów sterujących chwytakami. Bieżąca kontrola znaczników synchronizacji na kołach zamachowych zapobiega kaskadowemu nakładaniu się na siebie drobnych błędów pozycjonowania.
Szybka wymiana i wnioski z obserwacji maszyny
Trzymanie w magazynie technicznym odpowiedniego zapasu części zamiennych oraz sprawna rotacja elementów zużywalnych wyraźnie ograniczają wizję kilkudniowego przestoju. Najszybciej zużywające się podzespoły to oczywiście pasy napędowe, gumowe rolki, przyssawki silikonowe oraz drobne moduły odbiciowe czujników. Posiadanie ich pod ręką na terenie zakładu pozwala zamknąć cały serwis w kilkanaście minut, bez nerwowego oczekiwania na przyjazd kuriera z zewnętrznej hurtowni. Taki model działania wpisuje się w standardy dostawców sprzętu. Warszawska spółka AWM-PAK, która dostarcza na polski rynek maszyny pakujące, łączy sprzedaż urządzeń z bezpośrednim zaopatrzeniem zakładów spożywczych czy logistycznych w niezbędne do ciągłej pracy części zamienne. Właściwe zaplecze serwisowe okazuje się przy dużym wolumenie produkcji równie ważne, co sam nowoczesny park maszynowy.
Najwyższą sprawność operacyjną osiąga się przez umiejętne łączenie obserwacji wczesnych objawów zużycia z konsekwentnymi, profilaktycznymi przeglądami. Systematyczna dbałość o czystość mechanizmów i napędów utrzymuje wysoką dostępność całej linii pakującej, radykalnie minimalizując starty zniszczonego materiału.
Kategorie artykułów
Polecane artykuły
Jak produkcja i kontrola jakości przekładają się na powtarzalność systemów elewacyjnych i hydroizolacji
Jak zielone ściany wpływają na efektywność energetyczną budynków?
Przewaga mebli na wymiar nad gotowymi rozwiązaniami
